Kuinka kuitukoostumus muokkaa pohjapaperin suorituskykyä
Valmistuksessa käytetty kuitumassa pohjapaperi sillä on suora vaikutus jäykkyyteen, pinnan sileyteen ja siihen, kuinka hyvin levy hyväksyy PE- tai PLA-pinnoitteen myötävirtaan. Suurin osa elintarvikelaatuisesta pohjapaperista kuppi- ja kulhosovelluksiin valmistetaan valkaistu neitseellinen kraftmassa — joko havupuu (pitkä kuitu) tai lehtipuu (lyhytkuitu) tai molempien seos.
Havupuukuidut lisäävät vetolujuutta ja repäisylujuutta, millä on merkitystä nopeassa muovauksessa. Lehtipuukuidut parantavat pinnan sileyttä ja muodostuksen tasaisuutta vähentäen pinnoitevirheitä, kuten reikiä. Tyypillinen kalustesekoitus kuppivarastoihin 70–80 % lehtipuuta ja 20–30 % havupuuta , vaikka tämä siirtyy kohti korkeampaa havupuupitoisuutta, kun vaaditaan ylimääräistä jäykkyyttä – esimerkiksi suurikokoisissa kulhoissa, joiden paino on yli 300 gsm.
Kestävän kehityksen tavoitteita tavoittelevat brändit vaativat yhä enemmän kierrätyskuitua, mutta sen käyttö elintarvikkeiden kanssa kosketuksissa olevissa sovelluksissa on edelleen tiukasti säänneltyä. Useimmat lainkäyttöalueet edellyttävät ensikuitua elintarvikkeiden kanssa kosketuksissa olevaa kerrosta varten, ja kierrätetty sisältö rajoittuu sisäkerrokseen, joka ei kosketa tuotetta.
Kielipainoalueet ja niiden sovittaminen loppukäyttöön
Oikean neliömassan valinta on yksi tärkeimmistä päätöksistä kupin ja kulhon määrittelyssä. Alla on käytännön viittaus yleisiin elintarvikepakkausmuotoihin:
| Sovellus | Suositeltu painokoko (gsm) | Avainvaatimus |
|---|---|---|
| Kylmäjuomakuppi (yksiseinäinen) | 170-200 | Sileä pinta tulostusta varten |
| Kuumajuomakuppi (yksiseinäinen) | 200-230 | Jäykkyys lämmön alla |
| Keitto/nuudeli kulho | 250-350 | Rakenteellinen eheys täytettynä |
| Ruokalaatikko / simpukka | 300-400 | Pinoamisvoima |
Liian alhaisen neliömassan määrittäminen materiaalikustannusten säästämiseksi on väärää taloudellisuutta – se johtaa tyypillisesti kohonneisiin hylkäysmääriin muovauslinjalla ja asiakkaiden valituksiin kupin muodonmuutoksista kentällä.
Pinnan mitoitus ja sen vaikutus pinnoitteen tarttumiseen
PE- tai PLA-ekstruusiopäällystykseen tarkoitettu pohjapaperi käy läpi pintaliimauksen paperinvalmistusprosessin aikana – vaihe, jossa arkin pinnalle levitetään ohut kerros tärkkelystä tai synteettistä liima-ainetta. Tällä käsittelyllä on kaksi tarkoitusta: se vähentää pinnan huokoisuutta estääkseen liiallisen PE:n tunkeutumisen ekstruusion aikana, ja se parantaa paperialustan ja pinnoitekerroksen välistä adheesiosidosta.
Riittämätön pinnan mitoitus johtaa pinnoitteen delaminaatio — vikatila, jossa PE-kerros erottuu paperista lämpörasituksen tai mekaanisen taipumisen alaisena. Tämä on erityisen ongelmallista kupin sivuseinämien alueilla, joissa paperi taivutetaan ja kuumasaumataan samanaikaisesti muotoilun aikana. Ostajien tulee pyytää pintaliimaustasotiedot (raportoidaan yleensä pintatärkkelyskertymänä g/m²) osana tulevaa laaduntarkistusta uusilta pohjapaperin toimittajalta.
Kosteuspitoisuus: Piilotettu muuttuja rullalta rullalle -käsittelyssä
Pohjapaperi on hygroskooppista – se vaihtaa jatkuvasti kosteutta ympäröivän ympäristön kanssa. Päällystys- tai muunnoskohdassa tavoitekosteuspitoisuus on tyypillisesti 6–8 % . Tämän alueen ulkopuolella olevat rullat aiheuttavat ennustettavia, mutta usein huomiotta jääviä ongelmia:
- Ylikuiva paperi (<5 %) muuttuu hauraaksi, mikä lisää reunojen halkeamisen riskiä jännitteisen aukirullauksen ja stanssauksen aikana.
- Liian märkä paperi (>9 %) muodostaa höyryä ekstruusionipissä aiheuttaen rakkuloita PE-pinnoitteessa ja tartuntahäiriöitä, joita on mahdoton havaita ennen kuin kuppi vuotaa käytössä.
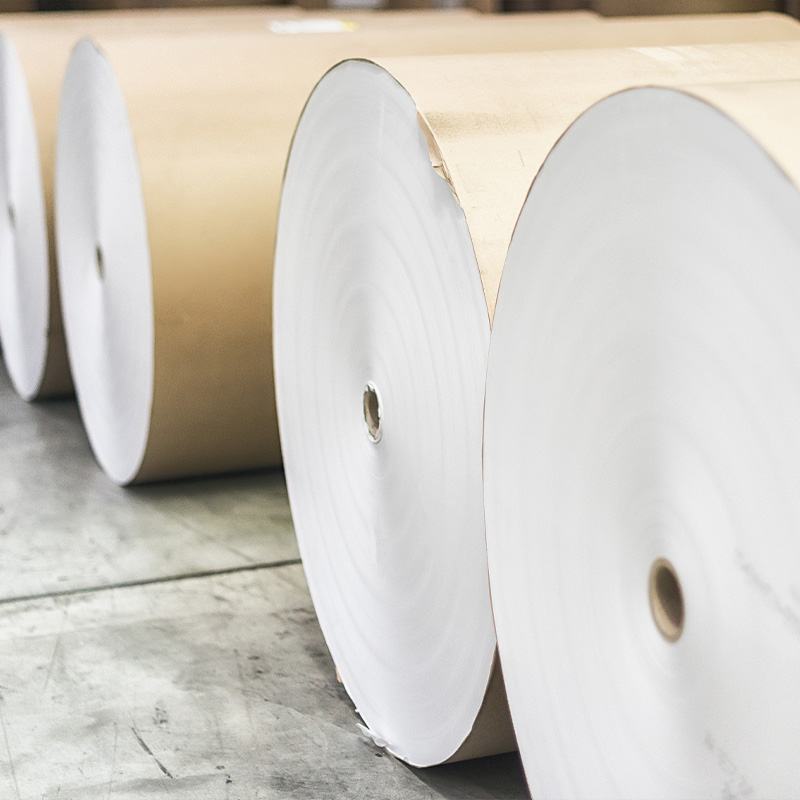
Rullat tulee säilyttää päädyssä (ei koskaan litteänä) ilmastoiduissa varastoissa ja kuluttaa 90 päivää valmistuksessa optimaalisen käsittelyn johdonmukaisuuden saavuttamiseksi. Ehdoimme kaikki lähtevät pohjapaperi rullaa varmennettuihin kosteustavoitteisiin ennen lähettämistä, mikä vähentää materiaalien vaihtelusta johtuvia asiakkaiden linjakatkoksia.