Kertakäyttöisen paperimukin anatomia: mitä kerrokset todella tekevät
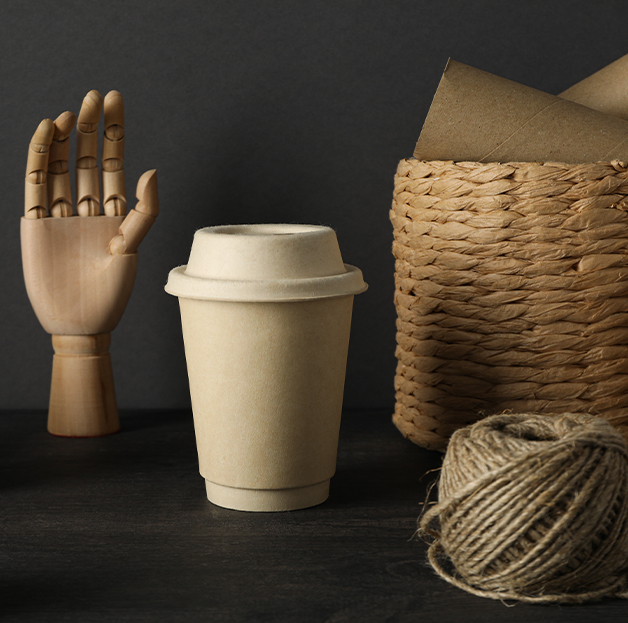
Kertakäyttöinen paperimuki on monikerroksinen tuote, ei yksinkertainen paperisylinteri. Kunkin kerroksen toiminnan ymmärtäminen on välttämätöntä ostajille, jotka arvioivat materiaalispesifikaatioita ja kestävyysvaatimuksia:
- Pohjapaperi (kartonki): Rakenneydin, tyypillisesti 170-350 gsm riippuen kupin koosta ja sovelluksesta. Painokoko määrittää suoraan sivuseinän jäykkyyden ja muodonmuutoskestävyyden kuormituksen alaisena. Elintarvikelaatuinen neitseellinen massa on vakiona; kierrätyskuidun pitoisuus kasvaa, mutta vaatii huolellista migraatiotestausta.
- PE (polyeteeni) pinnoite: Ohut sisäkerros – tyypillisesti 15–25 gsm – muodostaa nestesulun, joka estää kartonkia imemästä kosteutta ja menettämästä rakenteellista eheyttä. Yksittäiset PE-kupit (vain sisäpinnoite) ovat massamarkkinoiden standardi; double-PE lisää ulomman pinnoitteen kondenssiveden estämiseksi kylmäjuomasovelluksissa.
- PLA-pinnoite (vaihtoehto PE): Kasviperäinen biomuovikalvo, jota käytetään kompostoitavassa kupissa. Toiminnallinen suorituskyky on verrattavissa PE: hen kylmiin ja lämpimiin juomiin; lämmönkestävyys on rajoitettu noin 50 °C:seen vakio-PLA:lle, joten se ei sovellu kuumatäyttösovelluksiin ilman kiteytettyä PLA (CPLA) -varianttia.
- Ulompi tulostuskerros: Levitetty ennen muotoilua. Musteen tarttuvuus, musteiden elintarviketurvallisuusvaatimustenmukaisuus (erityisesti suoran kosketuksen alueilla) ja värinkesto kondensaatiossa ovat laatuindikaattoreita, jotka vaihtelevat huomattavasti toimittajien välillä.
Pinnoitteen ja kartongin välinen suhde on ensisijainen vipu, joka ohjaa sekä suorituskykyä että kierrätettävyyttä. Paksummat pinnoitteet parantavat sulkukykyä, mutta vaikeuttavat kuidun talteenottoa kierrätyslaitoksissa – jännitys, joka ohjaa suurta osaa alan nykyisistä materiaaliinnovaatioista. Tuotamme elintarvikelaatuisia kertakäyttöiset paperimukit rakennettu todennettuun pohjapaperin ja pinnoitteen spesifikaatioihin sekä tavanomaisiin että kompostoiviin sovelluksiin.
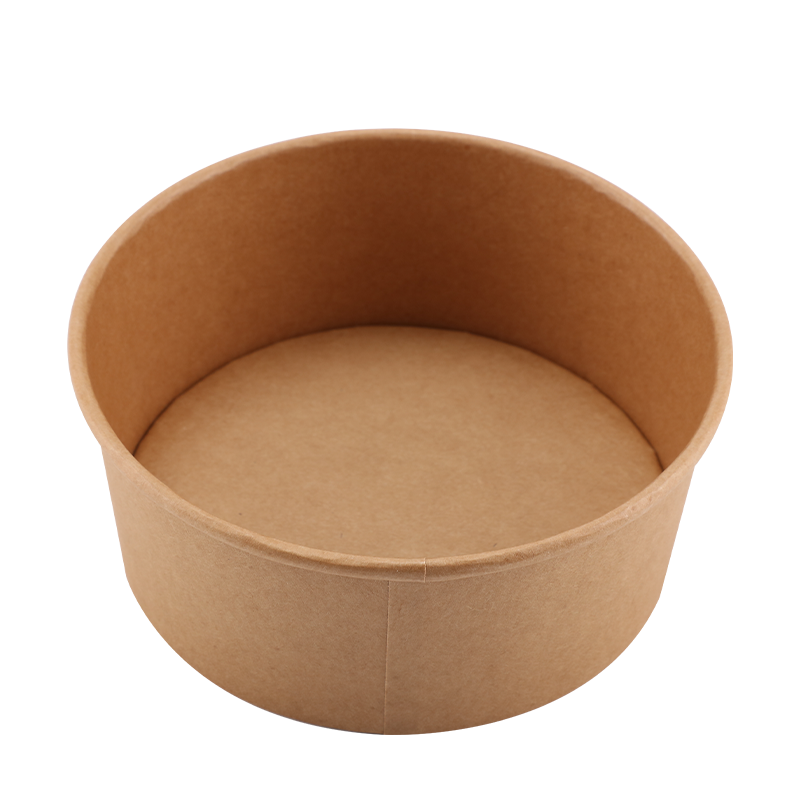
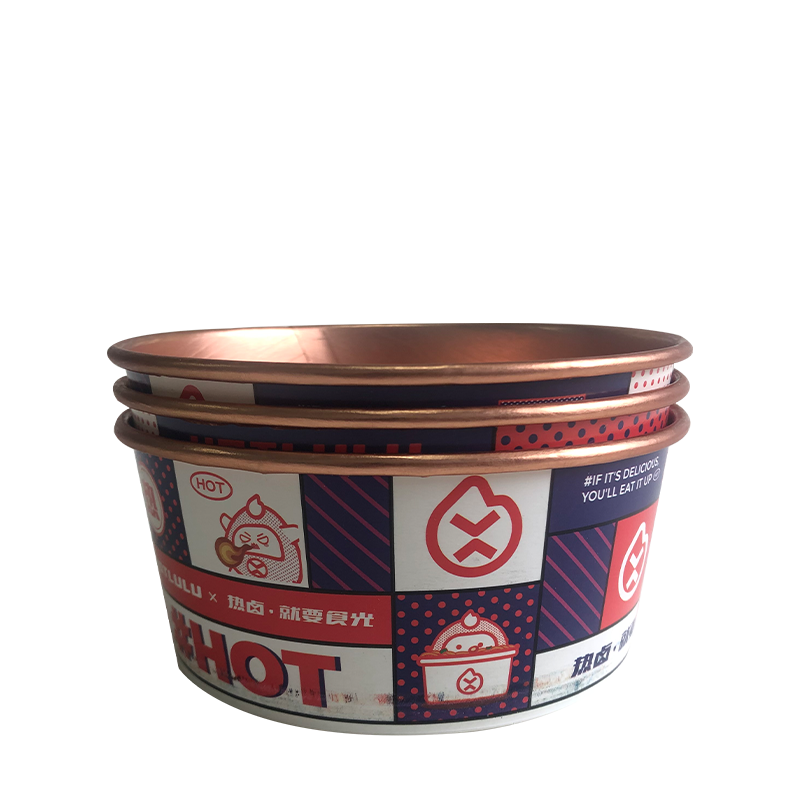
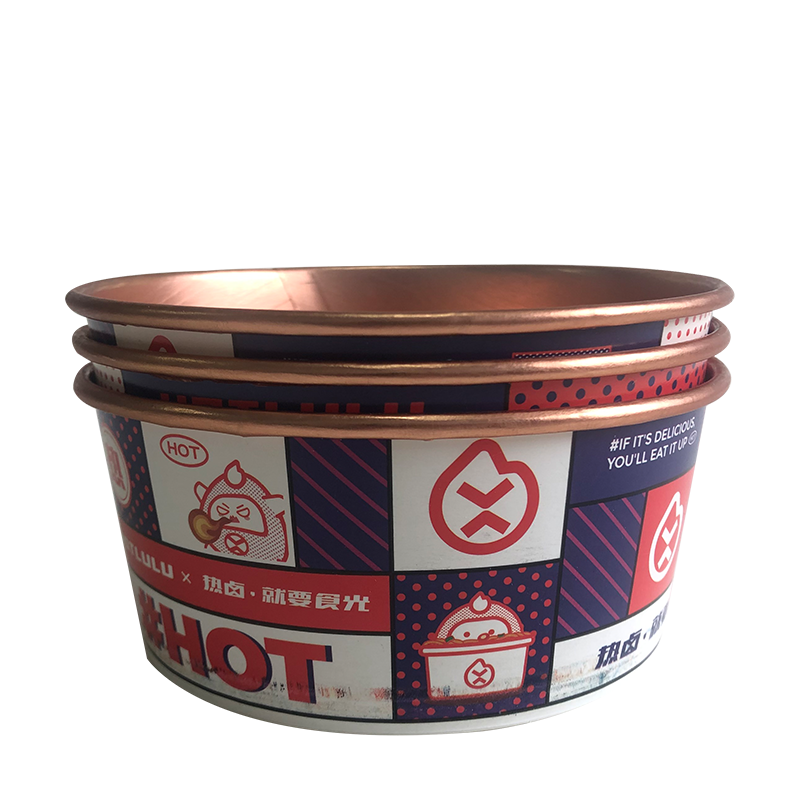
Paperikulhojen rakennetekniikka: miksi geometrialla on enemmän merkitystä kuin painomassalla
Kertakäyttöisten paperikulhojen on kestettävä samanaikaisesti pystysuuntaista puristusta (pinoaminen), sivusuuntaista muodonmuutosta (käsiteltävyys täynnä) ja kosteuden imeytymistä (pitkäaikainen kosketus elintarvikkeiden kanssa). Kaikkien kolmen saavuttaminen yksinomaan kartonkimäärittelyn avulla on kustannustehokasta – rakennegeometria tekee suurimman osan työstä:
- Uurrettu sivuseinäprofiili: Muodon aikana sivuseinään puristetut pystysuorat tai vinot rivat. Jokainen ripa toimii pylväänä puristuskuormituksen alaisena, jolloin ohuemmalla kartongilla saavutetaan sama pinoamislujuus kuin raskaammalla tasaseinäisellä mallilla. Vakiona keskitason kulhoissa, se myös parantaa pitoeristystä.
- Kaksiseinäinen rakenne: Kaksi kartonkikerrosta, joiden välissä on ilmarako. Käytetään pääasiassa kuuman ruoan kulhoissa, joissa eristys alentaa ulkopinnan lämpötilaa ja pidentää käyttäjän mukavaa pitoaikaa. Ilmaraon leveys – tyypillisesti 3–5 mm – ohjaa suoraan eristyksen suorituskykyä.
- Pohjapaneelin suunnittelu: Vahvistettu pohjapaneeli, jossa on ylöspäin porrastettu reuna ("peruskierre") jakaa pohjakuorman laajemmalle alueelle, mikä vähentää puhkaisuriskiä keskittyneistä painepisteistä, kuten haarukan piikkien tai syömäpuikkojen kärjestä.
- Vanteen käpristymän halkaisija: Leveämpi reunakiertymä parantaa kannen ja tiivisteen yhteensopivuutta ja lisää maljan aukon rakenteellista jäykkyyttä – kriittistä toimitussovelluksissa, joissa kulho voidaan kääntää ylösalaisin, pinota tai altistaa sivuttaisille G-voimille kuljetuksen aikana.
Ostajan testauksessa kulhot, joiden neliömassa on sama, mutta ylivoimainen geometrinen muotoilu, ylittävät jatkuvasti kantavuuden ja kosteudenkestävyyden mittareiden — Havainto, joka puoltaa fyysisten näytteiden pyytämistä ja täyttötestien suorittamista sen sijaan, että luottaisi pelkästään materiaalin eritelmiin.
Kuuma vs. kylmä sovellukset: Oikean kupin määrittäminen juomalle
Kuumat ja kylmät kertakäyttökupit eivät ole keskenään vaihdettavissa visuaalisesta samankaltaisuudesta huolimatta. Väärän tuotteen käyttö aiheuttaa toimintahäiriöitä ja mahdollisen vastuun:
| Erittely | Kuuma kuppi | Kylmä kuppi |
|---|---|---|
| Pohja kartonki gsm | 260-350 gsm | 170-260 gsm |
| Pinnoitteen kokoonpano | Yksi PE-sisä | Double PE (sisäinen ulompi) |
| Eristys | Yksi tai kaksinkertainen seinä | Yhden seinän standardi |
| Vanteen muotoilu | Rullattu reunus hihalle / kannelle | Levenevä reuna kupolin kanteen |
| Täyttölämpötila | Jopa 95°C | -10°C ympäristön lämpötilaan |
| Avaimen vikatila, jos sitä käytetään väärin | Ulkopuolinen kondensaatio, etiketin vuoto | Sivuseinän muodonmuutos, saumavaurio |
Kylmäkuppien ulompi PE-pinnoite on suunniteltu erityisesti hallitsemaan kondensaatiota – ilman sitä ympäröivä kosteus saa kartongin pehmentymään ja painetun ulkopinnan huonontumaan nopeasti. Operaattoreiden, jotka vaihtavat juomavalikon kuumista kylmiin (tai päinvastoin), on arvioitava uudelleen kupin tekniset tiedot, ei vain tilattava uudelleen samaa SKU:ta.
Kierrätettävyyttä ja kompostoitumista koskevat väitteet: mitä sertifikaatit todellisuudessa tarkoittavat
Kestävän kehityksen merkintä paperimukeissa ja kulhoissa on yksi yleisimmin vääristeltyjä alueita elintarvikepakkausten hankinnassa. Ostajien on erotettava toisistaan teknisesti tarkkoja, mutta käytännössä harhaanjohtavia väitteitä:
- "Kierrätettävä" ≠ laajalti kierrätetty: PE-pinnoitetut paperimukit ovat teknisesti kierrätettävissä erikoislaitoksissa, mutta alle 10 % kunnallisista kierrätysohjelmista useimmilla markkinoilla pystyy käsittelemään ne. Kierrätettäväksi merkitty kuppi, joka menee tavalliseen sekapaperivirtaan, tyypillisesti sijoitetaan joka tapauksessa kaatopaikalle.
- "Kompostoitava" ilman sertifikaattia on merkityksetön: Todennettu teollinen kompostoituvuus edellyttää EN 13432 (EU) tai ASTM D6400 (Pohjois-Amerikka) sertifiointia, joka on vahvistettu akkreditoidulla kolmannen osapuolen testauksella. Itse ilmoitetut kompostointiväitteet ilman näitä merkkejä tulee käsitellä vahvistamattomina.
- Teollinen vs. kotikompostoitava: Useimmat PLA-päällysteiset kupit on sertifioitu vain teolliseen kompostointiin – ne vaativat jatkuvaa 55–60 °C lämpötilaa viikkoja, olosuhteita, joita ei toisteta kodin kompostiastioissa. Näiden tuotteiden markkinointi yksinkertaisesti "kompostoitavina" kuluttajille on saanut EU:ssa ja Yhdistyneessä kuningaskunnassa viranomaisvalvonnan vihreitä väitteitä koskevan lainsäädännön mukaisesti.
- Kuitupohjaiset kierrätysaloitteet: Useat suuret paperikuppien valmistajat tarjoavat nyt vesipohjaisilla (vesipohjaisilla) sulkupinnoitteilla varustettuja kuppeja vaihtoehtona PE:lle, mikä parantaa kuidun talteenottonopeutta tavallisilla paperitehtailla. Tämä tekniikka on kustannuslisä, mutta se on saamassa vetovoimaa markkinoilla, joilla on vahva laajennettu tuottajavastuu (EPR).
B2B-ostajille, jotka esittävät kestävyysvaatimuksia omille asiakkailleen, dokumentaatioketju on yhtä tärkeä kuin itse tuote. Taustalla olevien testiraporttien pyytäminen – ei vain sertifikaattinumeroita – ja sen vahvistaminen, että soveltamisala kattaa tietyn tuotemuodon (kupin tuuletin, koottu kuppi tai valmis painettu kuppi) on ainoa luotettava tapa perustella loppumarkkinoiden väitteet.
Kokostandardointi ja kannen yhteensopivuus: Yleisimmän hankintavirheen välttäminen
Kertakäyttöisten paperikuppien vanteen halkaisijan standardointi on monimutkaisempaa kuin miltä näyttää. Ei ole olemassa universaalia maailmanlaajuista standardia – vanteen mitat vaihtelevat alueen, valmistajan ja tuotesarjan mukaan, mikä aiheuttaa usein yhteensopivuushäiriöitä, kun kupit ja kannet hankitaan erikseen:
- Pohjois-Amerikan mitoituskäytännöt: Yleisimmät kuumakupin reunojen halkaisijat ovat 79 mm (8–10 unssia), 90 mm (12–20 unssia) ja 98 mm (24–32 unssia). Nämä ovat linjassa Yhdysvaltojen tärkeimpien kuppien kansisarjojen kanssa, mutta jopa näissä nimelliskokoissa ±0,5 mm:n ero valmistajien välillä voi johtaa siihen, että kannet asettuvat löysälle tai vaativat liiallista voimaa asettuakseen.
- Eurooppalaiset mitoituskäytännöt: Euroopan kuppimarkkinat käyttävät erillistä nimellissarjaa, ja sama ilmoitettu tilavuus (esim. 300 ml) voi vastata olennaisesti erilaisia vanteen halkaisijoita kupin korkeudesta ja kartiokulmasta riippuen.
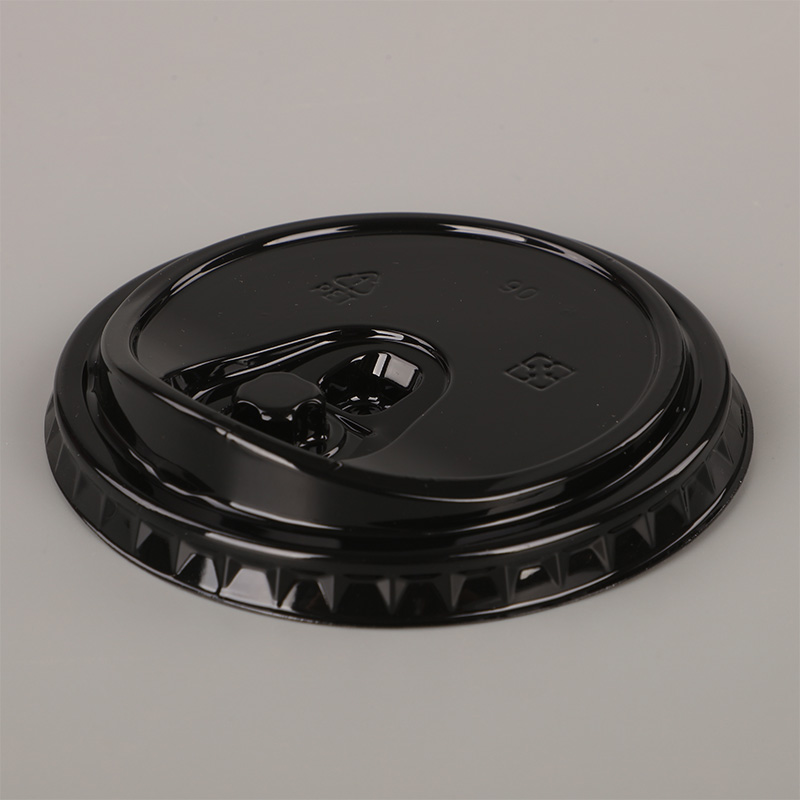
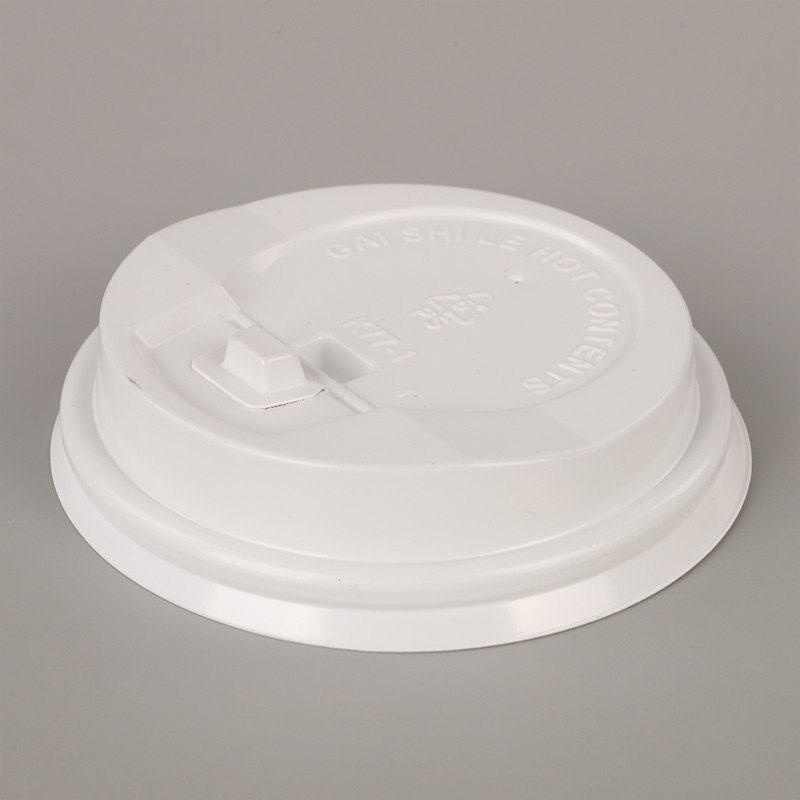
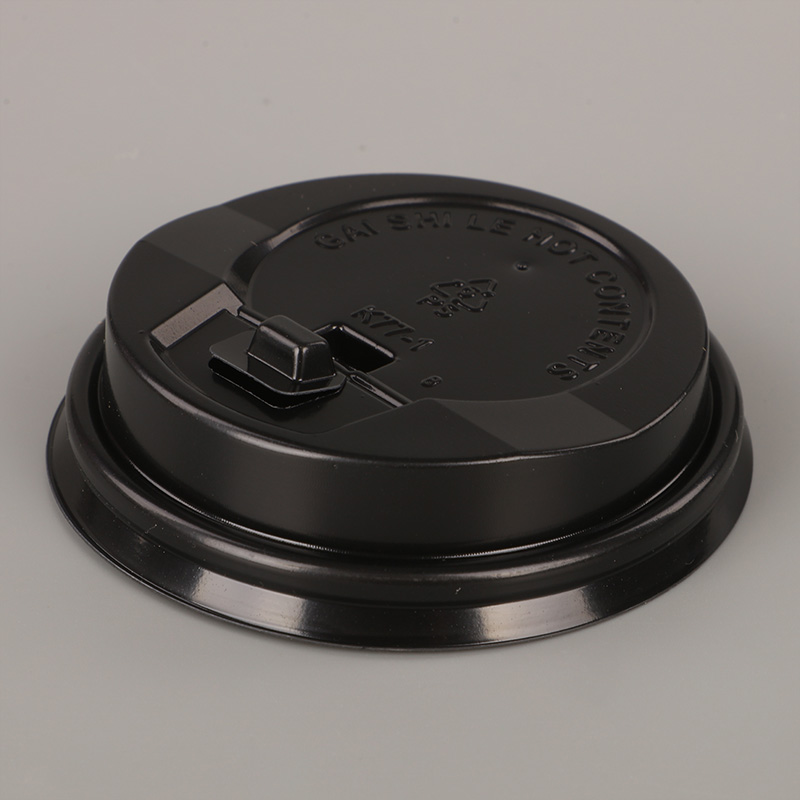
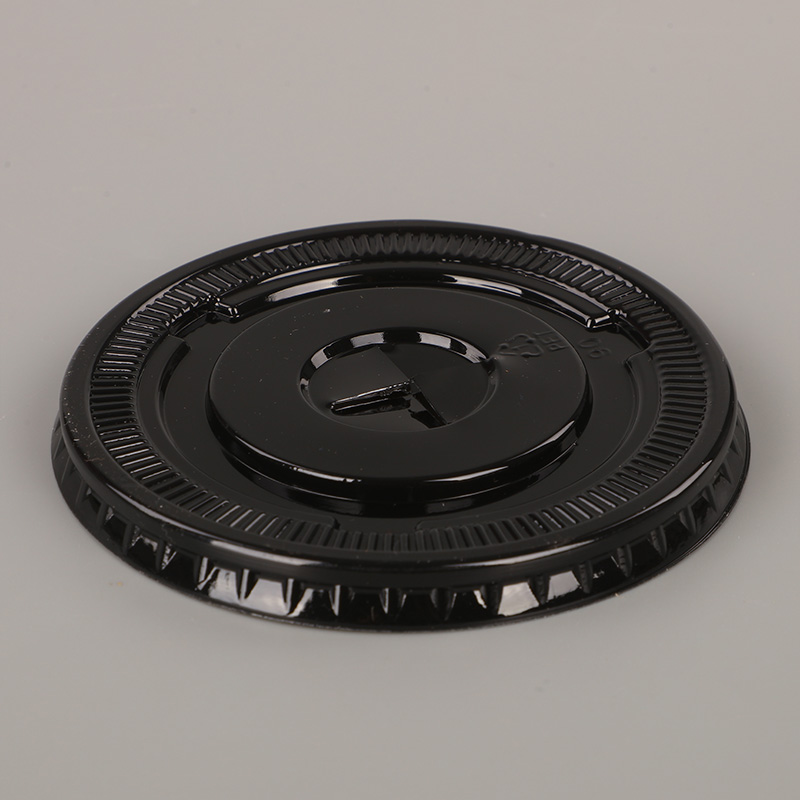
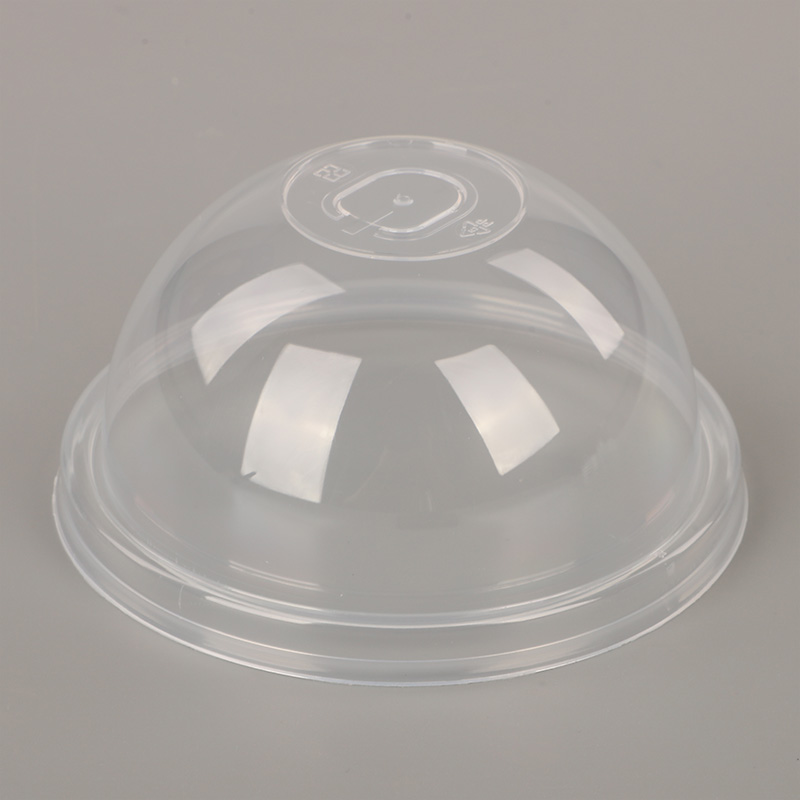
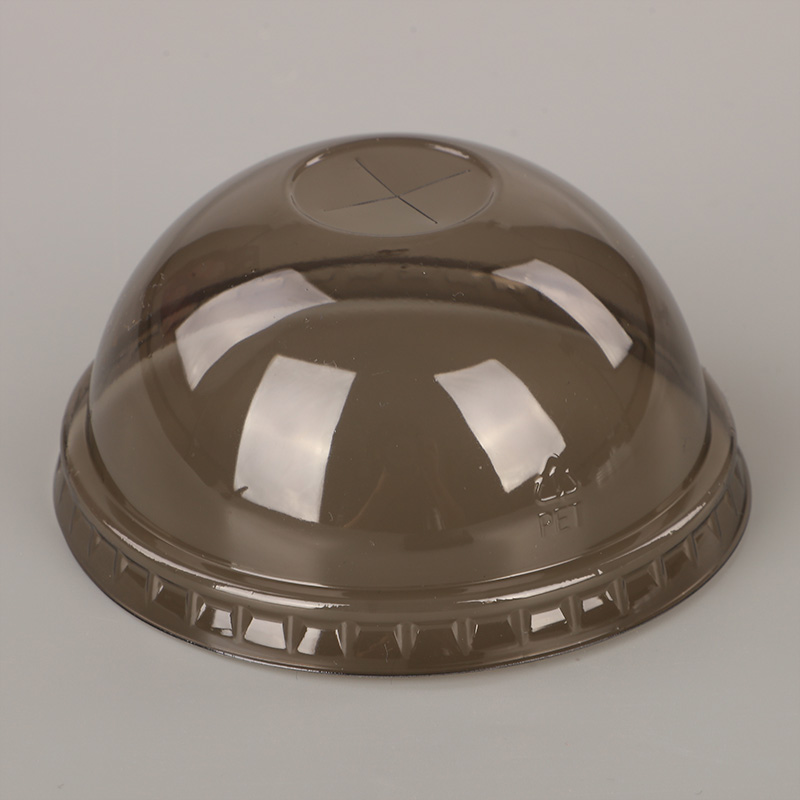
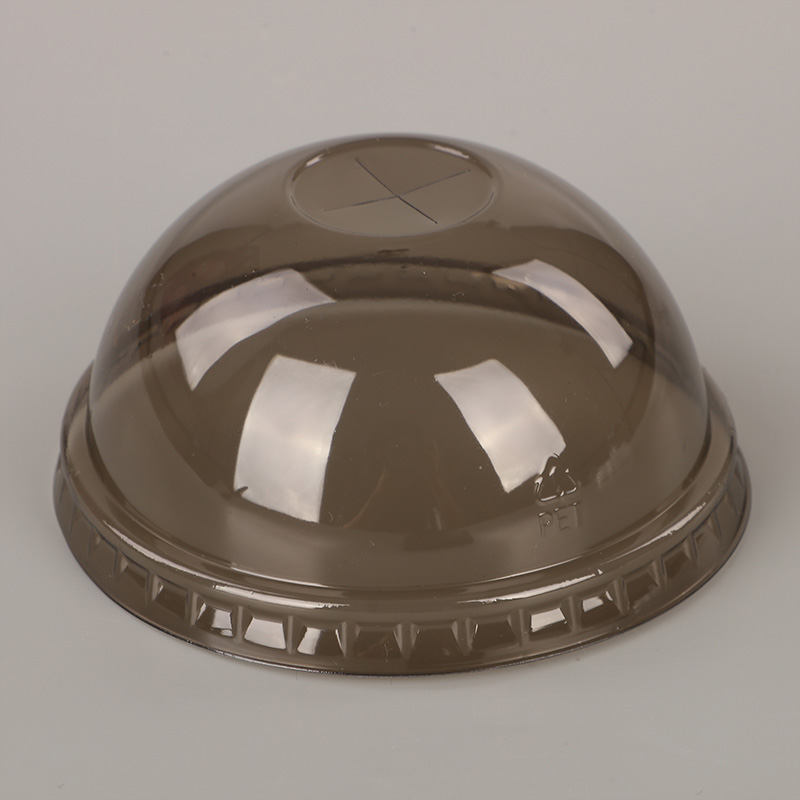
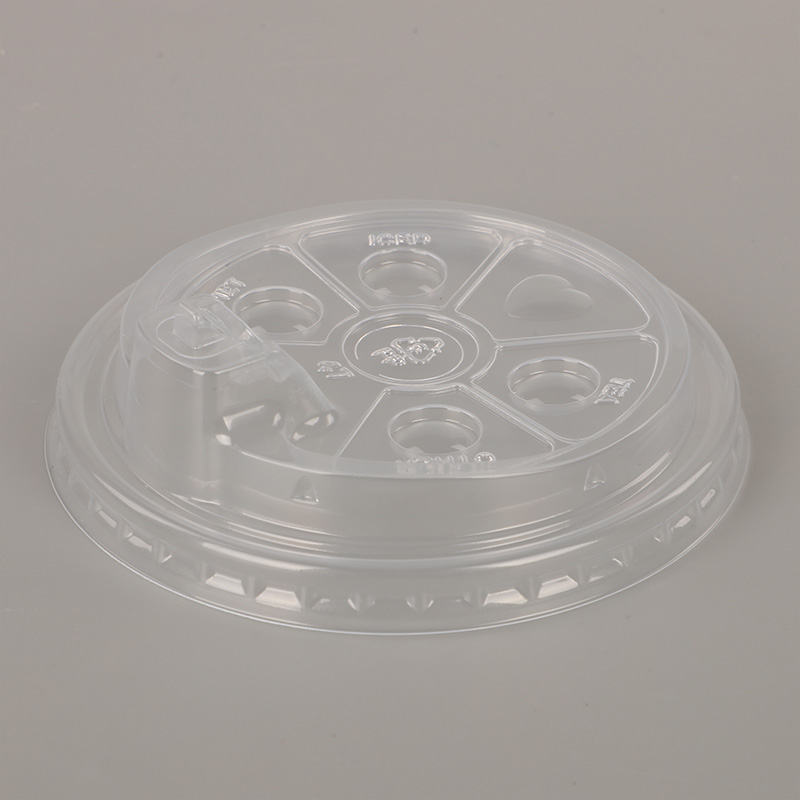
- Kylmäkupin kupukannen geometria: Kylmäkuppien levenevät vanteet vaativat kupukannet, joissa on erityinen napsautusprofiili. Huuligeometria – erityisesti sisäkanavan syvyys – on sovitettava kupin reunan käpristymän mittoihin. Kanavan syvyyden 1 mm:n epäsuhta voi johtaa siihen, että kannet joko ponnahtavat pois kevyen paineen alaisena tai eivät kuluttaja voi niitä poistaa.
- Kulhon kannen tiivistys: Toimitukseen suunnatuissa kulhosovelluksissa vuodonkestävyyden testaus käännös- ja sivupaineella tulee suorittaa todellisella käyttöön tarkoitetulla kansi-kulhoyhdistelmällä – ei testata erikseen.
Turvallisin hankintakäytäntö on hankkia kupit ja kannet samalta valmistajalta tai varmistaa yhteensopivuus fyysisellä sopivuustestillä ennen volyymitilauksiin sitoutumista. Toimitamme koordinoidun valikoiman kertakäyttöiset paperikulhot ja kupit, jotka on suunniteltu yhteensopivilla vannemäärittelyillä estämään loppupään yhteensopivuusongelmat.